

ტემპერატურის კონტროლი დროსPOY (ნაწილობრივ ორიენტირებული ძაფის) წარმოების პროცესიძაფის სასურველი ხარისხისა და თვისებების უზრუნველსაყოფად უმნიშვნელოვანესია. ტემპერატურის კონტროლის კონკრეტული მეთოდები შეიძლება განსხვავდებოდეს გამოყენებული აღჭურვილობისა და პროცესების მიხედვით, თუმცა აქ მოცემულია რამდენიმე ზოგადი მითითება:
ნედლეულის წინასწარ გაცხელებაექსტრუზიის პროცესში შესვლამდე, ნედლეული, როგორც წესი, პოლიესტერის ჩიპები, წინასწარ უნდა გაცხელდეს გარკვეულ ტემპერატურამდე. ეს, როგორც წესი, ხდება ბუნკერში ან წინასწარი გათბობის კამერაში. შესაბამისი წინასწარი გათბობის ტემპერატურისთვის დაიცავით მწარმოებლის რეკომენდაციები.
ექსტრუზიის პროცესიექსტრუზიის პროცესი გულისხმობს წინასწარ გახურებული პოლიესტერის ნაფოტების დნობას და მათ სპინერეტებში ექსტრუზიას ძაფების წარმოქმნის მიზნით. ექსტრუზიის დროს ტემპერატურის გასაკონტროლებლად გაითვალისწინეთ შემდეგი:
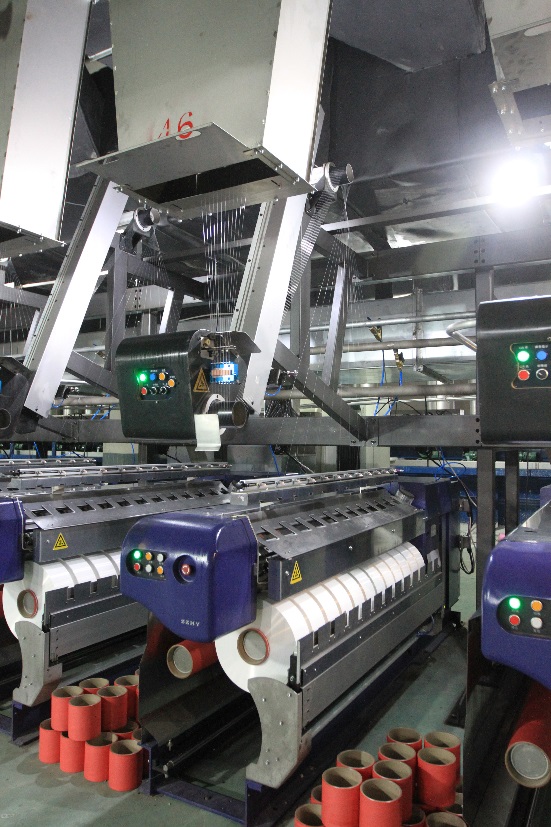
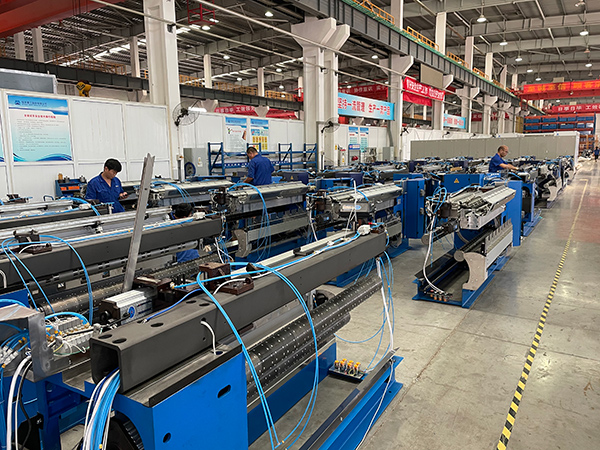
a.ლულის ტემპერატურა:ექსტრუდერის ცილინდრს აქვს რამდენიმე გათბობის ზონა, რომელთაგან თითოეულს აქვს საკუთარი ტემპერატურის კონტროლი. ამ ზონების ტემპერატურის პარამეტრები დაარეგულირეთ დამუშავებული პოლიესტერის ჩიპების სპეციფიკური მოთხოვნების მიხედვით. როგორც წესი, ტემპერატურა პროგრესულად იზრდება მიწოდების ზონიდან დოზირების ზონამდე.
b. სპინერეტის ტემპერატურა:მბრუნავი ძაფი, რომელიც შეიცავს პაწაწინა ნახვრეტებს, რომელთა მეშვეობითაც ხდება გამდნარი პოლიესტერის ექსტრუზია, უნდა შენარჩუნდეს კონკრეტულ ტემპერატურაზე. ეს ტემპერატურა კრიტიკულად მნიშვნელოვანია სასურველი ძაფის დიამეტრისა და თვისებების მისაღწევად. მბრუნავი ძაფის რეკომენდებული ტემპერატურისთვის იხილეთ აღჭურვილობის მწარმოებლის ინსტრუქციები.
ჩაქრობა:ექსტრუზიის შემდეგ, ძაფები ქრება მათი გამყარებისთვის. ეს პროცესი, როგორც წესი, გულისხმობს ძაფების გატარებას გამაგრილებელ გარემოში, როგორიცაა ჰაერი ან წყალი. ჩაქრობის გარემოს ტემპერატურა ფრთხილად უნდა იყოს კონტროლირებადი, რათა უზრუნველყოფილი იყოს სათანადო გამყარება და თავიდან იქნას აცილებული ნებისმიერი არასასურველი ეფექტი, როგორიცაა ძაფის მიკვრა ან დეფორმაცია.
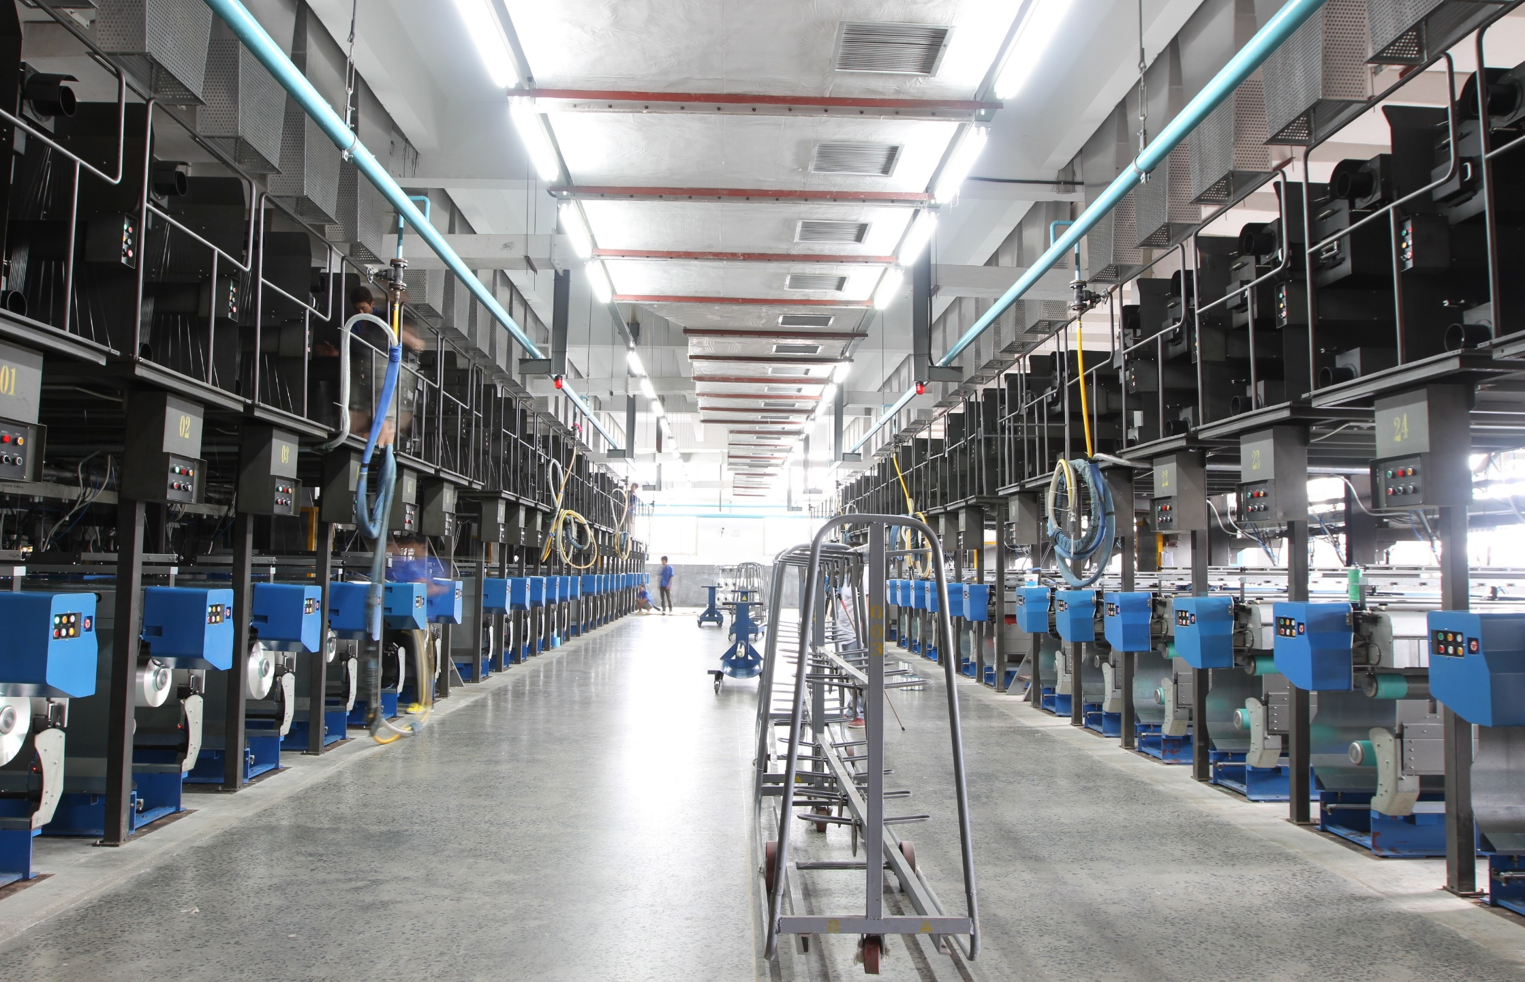
ხატვა/გაჭიმვაძაფების გაჭიმვა ან დაჭიმვა პოლიმერული ჯაჭვების ორიენტაციისა და ძაფისთვის სასურველი თვისებების მინიჭების მნიშვნელოვანი ეტაპია. ამ პროცესის დროს, სასურველი ორიენტაციის მისაღწევად საჭიროა ტემპერატურის კონტროლი. უფრო მაღალი ტემპერატურა ხელს უწყობს უკეთეს გაჭიმვას, მაგრამ გადაჭარბებულმა ტემპერატურამ შეიძლება გამოიწვიოს ძაფების დეგრადაცია. გაჭიმვის ტემპერატურა დამოკიდებულია დამუშავებულ კონკრეტულ პოლიმერზე და მის თვისებებზე. დაიცავით მწარმოებლის რეკომენდაციები ან ჩაატარეთ ცდები ოპტიმალური გაჭიმვის ტემპერატურის დასადგენად.
გახურება:გამოწვა არის თერმული დამუშავების პროცესი, რომელიც ხორციელდება გაჭიმულ ძაფზე შიდა დაძაბულობის შესამსუბუქებლად და მისი სტაბილურობის გასაუმჯობესებლად. გამოწვის ტემპერატურა და ხანგრძლივობა შეიძლება განსხვავდებოდეს ძაფის სპეციფიკური მოთხოვნების მიხედვით. დაიცავით მწარმოებლის მიერ მოწოდებული გამოწვის რეკომენდებული პარამეტრები ან ჩაატარეთ ცდები ოპტიმალური პირობების დასადგენად.
დახვევადახვევის დროს ძაფი კიდევ უფრო ცივდება, რათა უზრუნველყოფილი იყოს ფორმისა და თვისებების შენარჩუნება. დახვევის პროცესი შეიძლება მოიცავდეს ძაფის გაგრილების კამერაში გატარებას ან გრილი ჰაერის ან წყლის ჭავლების გამოყენებას. ამ ეტაპზე აკონტროლეთ ტემპერატურა, რათა თავიდან აიცილოთ სიცხესთან დაკავშირებული პრობლემები ან ძაფის დეფორმაცია.
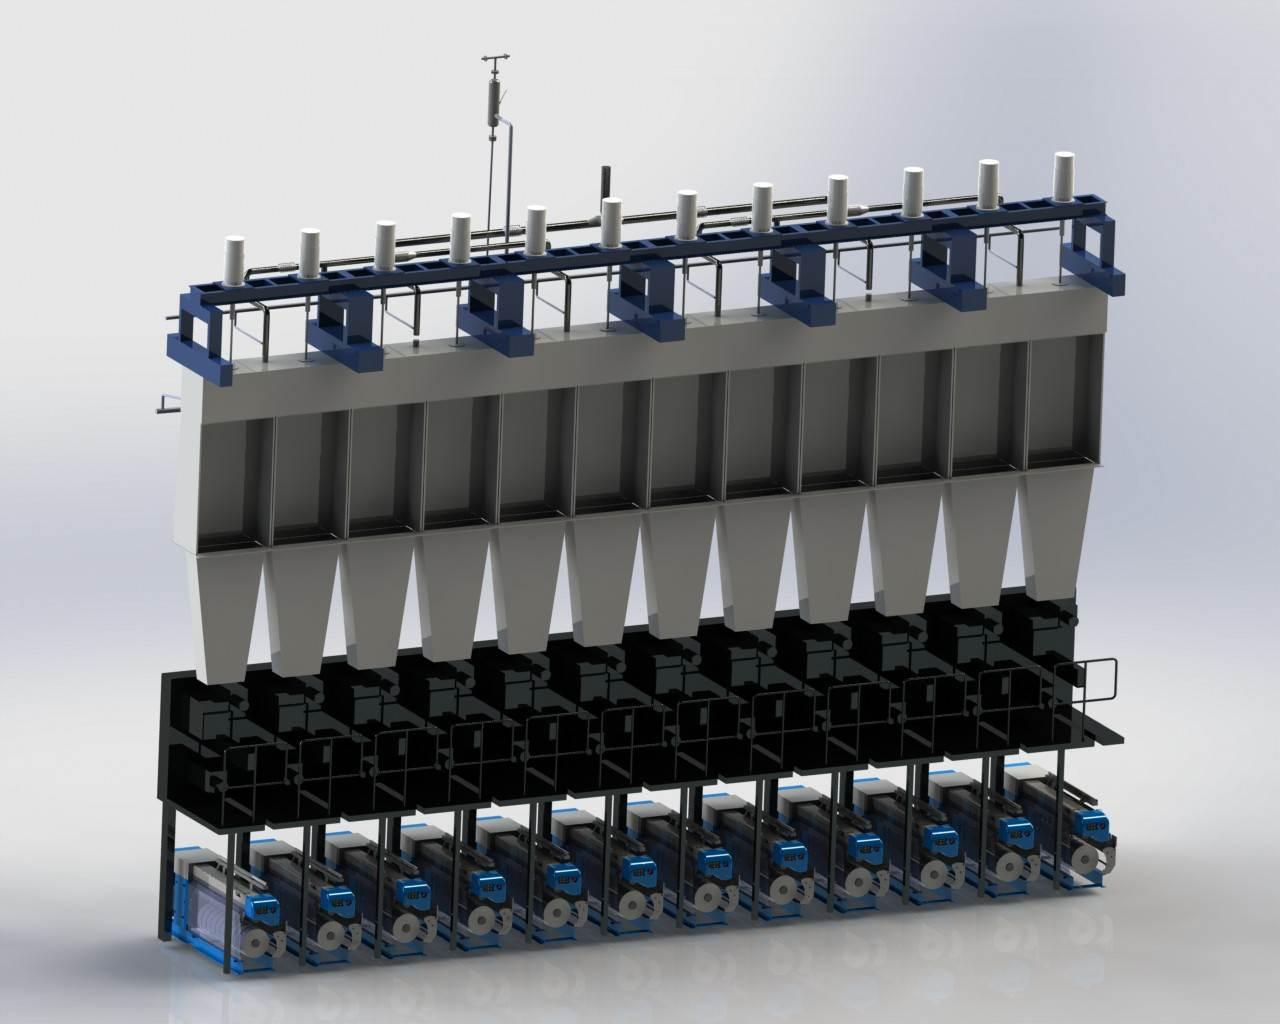
გახსოვდეთ, რომ ტემპერატურის კონტროლის კონკრეტული პარამეტრები შეიძლება განსხვავდებოდეს თქვენს POY წარმოების ხაზში გამოყენებული აღჭურვილობისა და პროცესების მიხედვით. უმნიშვნელოვანესია, გაეცნოთ აღჭურვილობის მწარმოებლის მითითებებს, ჩაატაროთ საცდელი ცდები და ოპტიმიზაცია გაუკეთოთ ტემპერატურის პარამეტრებს სასურველი ძაფის თვისებებისა და ხარისხის მოთხოვნების მიხედვით.
გამოქვეყნების დრო: 29 მაისი-2023